


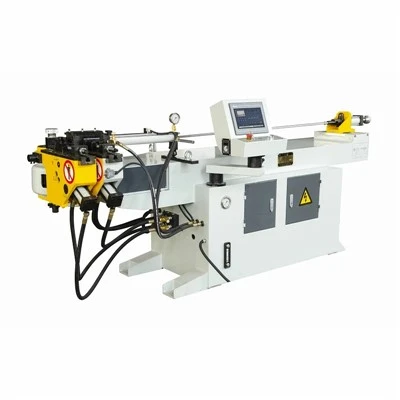
Giętarka do cienkich-rur ściennych
Giętarka do cienkich-rur ściennych
Giętarka do rur cienkościennych-z trzpieniem została zaprojektowana z myślą o-precyzyjnym formowaniu cienkościennych-rurek metalowych, gdzie pocienienie, spłaszczenie ścianek i marszczenie-wewnętrznego promienia muszą być ściśle kontrolowane. Działając w oparciu o wielo-osiową architekturę CNC, maszyna synchronizuje pozycjonowanie trzpienia, wzmocnienie matrycy dociskowej i wyrównanie matrycy wycierającej, aby zachować-okrągłość przekroju poprzecznego podczas operacji-o małym promieniu (R<= 1.5D).
Zbudowana na-odprężonej, ciężkiej-stalowej ramie spawanej, platforma wytrzymuje duże obciążenia dynamiczne występujące podczas-szybkich cykli gięcia wielu-stosów. Zintegrowane jednostki hydrauliczne i serwonapędy-z pętlą zamkniętą zapewniają powtarzalną dokładność liniową i obrotową, spełniając rygorystyczne tolerancje produkcyjne wymagane na-pierwszych liniach produkcyjnych branży motoryzacyjnej i lotniczej.
Dane techniczne
|
Specyfikacja metryczna |
Standardowy zakres konfiguracji |
Zakres konfiguracji-do ciężkich zastosowań |
|
Maks. Średnica zewnętrzna rury (OD) |
Φ 10 mm - Φ 89 mm |
Φ 76 mm - Φ 219 mm |
|
Min. Grubość ścianki (t) |
0,5 mm |
0,8 mm |
|
Promień linii środkowej (CLR) |
1.0D do 5D+ |
1,2D do 6D |
|
Maks. Kąt zgięcia |
180 stopni + możliwość wygięcia |
180 stopni + możliwość wygięcia |
|
Wycofanie osi trzpienia |
Programowalna wczesna ekstrakcja (0 - 50 mm) |
Programowalna wczesna ekstrakcja (0 - 80 mm) |
|
Napęd osi gięcia |
Silnik serwo AC + przekładnia planetarna |
Hydrauliczny zawór proporcjonalny / serwo do dużych obciążeń- |
|
System sterowania |
Przemysłowy IPC + ekran dotykowy HMI |
Przemysłowy IPC + wieloosiowa-szyna ruchu-w czasie rzeczywistym |
Kluczowe funkcje
Elastyczny wspornik trzpienia z wieloma{{0}kulkamit: Wewnętrzne łączniki trzpieni przegubowych przesuwają się precyzyjnie do punktu stycznego zagięcia, zapobiegając-zapadaniu się wewnętrznej ściany i stabilizując oś neutralną pod wysokim napięciem.
Zwiększenie ciśnienia hydraulicznego:Pomocnicze cylindry wspomagające wpychają materiał do strefy zgięcia podczas cyklu, neutralizując-cieńczenie ścianki zewnętrznej i utrzymując jednolitą grubość ścianki przy małych promieniach.
Programowalne wczesne wyciąganie trzpienia: Nieznacznie wycofuje trzpień przed całkowitym zgięciem, zapobiegając powstawaniu zarysowań na wewnętrznej ściance rury i zmniejszając zużycie tarcia segmentów oprzyrządowania.
Mocowanie wycieraczki i mikro-regulacja:Sztywne,-antywibracyjne gniazdo matrycy zgarniającej utrzymuje krawędź ściśle przy czubku trzpienia, eliminując zmarszczki na cienkich materiałach (D/t > 50).
Kompensacja sprężyny powrotnej w zamkniętej-pętli:Czujniki sprzężenia zwrotnego kątowego w czasie rzeczywistym-mierzą zgięcie-sprężyny materiału i automatycznie dostosowują obrót osi, aby osiągnąć tolerancje druku pierwszego artykułu.
Proces pracy
Ładowanie i pozycjonowanie: Surowa rura jest ładowana ręcznie lub automatycznie na przedłużenie trzpienia i mocno mocowana za pomocą uchwytu zaciskowego na wózku.
Synchronizacja osi:Sterownik CNC inicjuje ruch zsynchronizowany: matryca dociskowa wywiera nacisk do przodu, matryca zaciskowa zabezpiecza blok promieniowy, a matryca zgarniająca opiera się o średnicę zewnętrzną rury.
Wsparcie gięcia i trzpienia:Gdy ramię gnące się obraca, trzpień z wieloma-kulkami pozostaje sztywno zakotwiczony w strefie odkształcenia, podczas gdy wspomaganie hydrauliczne popycha materiał do przodu, aby podawać go do zewnętrznego promienia.
Wczesne wyciąganie i odpinanie:Przed zakończeniem trzpień cofa się poza punkt styczności. Po zakończeniu cyklu matryce dociskowe i dociskowe zostają zwolnione.
Wyrzucanie i resetowanie:Wózek indeksuje do przodu lub obraca się przed następną sekwencją zginania zgodnie z-wstępnie zaprogramowanym plikiem współrzędnych ISO.
Aplikacje
Samochodowe układy wydechowe: Formowanie rur ze stali nierdzewnej 304/409 i-stopów wysokotemperaturowych o grubości ścianki do 1,2 mm dla łączników katalizatora i rur wydechowych bez ograniczeń przepływu.
Przewody płynów i pneumatyczne dla przemysłu lotniczego:Obróbka-wytrzymałych rur tytanowych (klasa 2/9) i Inconel 718 do systemów hydraulicznych i kontroli środowiska wymagających zerowych turbulencji wewnętrznych.
Wężownice konstrukcyjne HVAC:Gięcie kolanek powrotnych z parownika z miedzi i aluminium o małych promieniach linii środkowej i stałych-przekrojach wewnętrznych.
Przewody hydrauliczne maszyn ciężkich:Produkcja grubowarstwowych i cienkościennych-linii do transportu płynów strukturalnych narażonych na wysokie ciśnienia robocze i zmęczenie wibracyjne.
Narzędzia i konfiguracja
Skuteczne gięcie cienkich-ścianek zależy całkowicie od prawidłowego współdziałania narzędzi. Konfiguracje maszyn są dopasowane do konkretnych właściwości mechanicznych materiału:
Typy trzpieni:Trzpienie łączące z hartowanej stali stopowej lub brązu Ampco (pełne, z pojedynczą-kulką, z wieloma-kulkami lub formowane. Trzpienie z brązu są wybierane do stali nierdzewnej i tytanu, aby zapobiec zacieraniu się.
Zestawy matryc:Matryce zaciskowe, matryce dociskowe i matryce zgarniające ze stali azotowanej, dokładnie dopasowane do średnicy zewnętrznej rury z tolerancją luzu 0,05 mm.
Konfiguracje stosu:Konfiguracje narzędzi z jednym-, dwoma-stosami lub wieloma-stosami (stałymi i obrotowymi) do skomplikowanych części wymagających wielu promieni w jednym cyklu obsługi.
Personalizacja
Ładowanie integracji:Zautomatyzowane hydrauliczne magazyny załadunkowe i interfejsy ramion robotycznych do-oświetlanych{1}}komórek produkcyjnych o dużej objętości.
Rozszerzone długości łóżek:Niestandardowe długości przesuwu wózka do 6000 mm w przypadku długich elementów z rur konstrukcyjnych.
Integracja materiałów specjalistycznych:Programowalne sterowniki logiczne dostosowane do egzotycznych parametrów stopów wymagających specjalistycznych krzywych ciśnienia i dostarczania smaru.
Jakość i testowanie
Integralność produkcji jest weryfikowana za pomocą rygorystycznej-wewnętrznej kontroli metrologicznej i kontroli procesów przed wysyłką do fabryki:
Obróbka i wyżarzanie:Główne łoża maszyn poddawane są wyżarzaniu strukturalnemu w celu wyeliminowania wewnętrznych naprężeń szczątkowych, a następnie precyzyjnemu frezowaniu na 5-osiowych wytaczarkach podłogowych CNC w celu zapewnienia wyrównania w zakresie 0,02 mm.
Testowanie integralności hydraulicznej:Wszystkie kolektory hydrauliczne, zawory i cylindry przechodzą 24-godzinną próbę ciśnieniową przy 1,5-krotności normalnego ciśnienia roboczego, aby zapewnić zerowy wyciek.
Fabryczne testy akceptacyjne (FAT):Każda maszyna przechodzi próbę na żywo z użyciem probówek-dostarczonych przez klienta. Zagięcia są-przekrojone i mierzone za pomocą komparatorów optycznych i ultradźwiękowych-mierników grubości ścianek, aby sprawdzić, czy pocienienie ścianek mieści się w dopuszczalnym inżynierskim progu 10%.
Zgodność:Panele elektryczne są okablowane i certyfikowane zgodnie ze standardami NFPA 79 / CE, z wykorzystaniem komponentów przemysłowych firm Siemens i Schneider.
Często zadawane pytania
P: Jak zapobiec pocienieniu-zewnętrznej ścianki podczas gięcia-cienskich rur ze stali nierdzewnej (D/t > 50)?
Odp.: Wykorzystujemy programowalny hydrauliczny wzmacniacz matrycy ciśnieniowej w połączeniu z trzpieniem z wieloma-kulkami. Wzmacniacz popycha materiał do strefy zgięcia od tyłu, fizycznie kompensując naprężenia rozciągające, które powodują nadmierne pocienienie ścianki na zewnętrznym promieniu.
P: Jaki jest minimalny promień linii środkowej (CLR) osiągalny bez marszczenia?
Odp.: W przypadku standardowych zastosowań cienkościennych-rutynowo osiąga się współczynnik CLR 1,5D. Dzięki wyspecjalizowanym matrycom zgarniającym i ciasno dopasowanym trzpieniom wielo-kulkowym możliwy jest CLR 1,0D w zależności od procentu wydłużenia i granicy plastyczności konkretnej partii materiału.
P: Czy maszyna może kompensować różnice w zakresie sprężynowania pomiędzy partiami materiału?
O: Tak. Przemysłowy system sterowania CNC charakteryzuje się-zamkniętą pętlą sprzężenia zwrotnego kątowego. Maszyna lekko się wygina w oparciu o zaprogramowane parametry, mierzy natychmiastowe zwolnienie sprężyny po otwarciu zacisku i automatycznie przycina kolejne przesunięcie skoku.
P: Jaki jest typowy czas realizacji opracowania niestandardowych narzędzi obok maszyny?
Odp.: Standardowe pakiety narzędzi wysyłane są w ciągu 3 do 4 tygodni. W przypadku złożonych geometrii z wieloma-stosami lub egzotycznych stopów wymagających-niestandardowych obrabianych maszynowo trzpieni z brązu i próbnych próbek, czas realizacji waha się od 5 do 6 tygodni.
P: Jakie wymagania użytkowe są potrzebne w hali produkcyjnej do instalacji?
Odp.: Maszyna wymaga standardowego 3-fazowego zasilania przemysłowego (380 V/440 V, 50/60 Hz), zasilania czystym sprężonym powietrzem (0,6 MPa) do pneumatycznych elementów logicznych oraz specjalnego napełnienia zbiornika oleju hydraulicznego (przeciwzużyciowy olej hydrauliczny ISO VG 46).
P: Jaki poziom pomocy technicznej po{0}}zakupie jest zapewniany w celu uruchomienia?
Odp.: Wysyłamy certyfikowanych inżynierów serwisu terenowego w celu-instalacji na miejscu, kalibracji geometrycznej i szkolenia operatorów. Ponadto przemysłowy komputer IPC obsługuje bezpieczną zdalną diagnostykę za pośrednictwem sieci Ethernet w celu-rozwiązywania problemów ze sterownikami PLC w czasie rzeczywistym i aktualizacji oprogramowania.
Popularne Tagi: Cienkie-giętarki do rur trzpieniowych, Chiny Cienkie-giętarki do rur trzpieniowych producenci, dostawcy, fabryka
Para
NrMoże ci się spodobać również




Wyślij zapytanie