


Automatyczna maszyna do cięcia na zimno
Automatyczna maszyna do cięcia na zimno|Przemysłowy przewodnik techniczny i zaopatrzeniowy
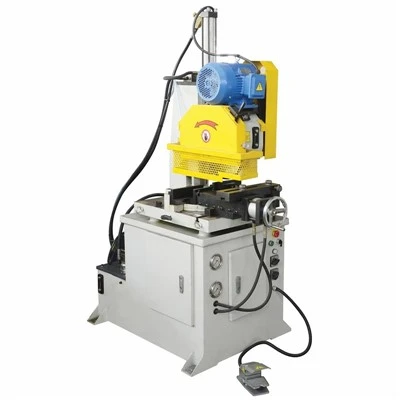
Automatyczna maszyna do cięcia na zimno wykonuje-szybkie i precyzyjne-operacje cięcia profili ze stali węglowej, stali stopowej, stali nierdzewnej i-metali nieżelaznych. W przeciwieństwie do przecinarek ściernych i pił ciernych, proces cięcia-na zimno-w niskiej temperaturze przenosi ciepło cięcia do wiórów, a nie do przedmiotu obrabianego, zapobiegając odkształceniom termicznym, zmianom metalurgicznym i-strefom wpływu ciepła (HAZ).
Zbudowana na bazie-grubej,-odprężonej stali, maszyna integruje system podawania materiału napędzany serwomechanizmem-i hydrauliczny mechanizm zaciskający, aby zachować ścisłą powtarzalność wymiarową. Fabrycznie-zintegrowane sterowanie CNC zarządza programowalnym cięciem wsadowym, automatycznym sortowaniem końcówek plonów i monitorowaniem obciążenia ostrzy w czasie rzeczywistym-, dostosowując się do nieprzerwanego zapotrzebowania na wielo{{6}zmianową produkcję w-środowiskach produkcyjnych o wysokiej wydajności.
Specyfikacje techniczne i zasoby inżynieryjne
|
Parametr techniczny |
Zakres specyfikacji / wartość standardowa |
|
Maks. Wydajność cięcia (okrągła) |
Φ15 - Φ120 mm (w zależności od modelu-) |
|
Maks. Wydajność cięcia (kwadrat/prostokąt) |
Do 100 x 100 mm |
|
Średnica brzeszczotu |
250 - 450 mm |
|
Moc silnika wrzeciona |
5.5 - 15 kW (zmienna prędkość sterowana-inwerterem) |
|
Prędkość wrzeciona ostrza |
30 - 200 obr./min (regulowana w zależności od twardości materiału) |
|
Skok podawania materiału (pojedynczy cykl) |
1000 mm (automatyczne-indeksowanie w przypadku większych długości) |
|
Tolerancja cięcia długości |
±0,1 mm |
|
Minimalna długość pozostałości |
Mniejsza lub równa 50 mm |
|
Ciśnienie w układzie hydraulicznym |
5 - 7 MPa |
|
Zasilanie elektryczne |
380 V, 50/60 Hz, 3 fazy (możliwość dostosowania do standardów regionalnych) |
Kluczowe funkcje
Sztywna głowica piły z żeliwa:Pochłania drgania harmoniczne podczas zazębiania się zębów, wydłużając trwałość krawędzi ostrza TCT i minimalizując drgania powierzchni.
Zamknięta-pętla podawania materiału przez serwo:Wykorzystuje precyzyjną śrubę kulową i napęd enkodera absolutnego, aby wyeliminować poślizg i ustawić materiał w zakresie tolerancji ± 0,1 mm.
Zsynchronizowane prowadzenie w pionie:Wykorzystuje hartowane prowadnice liniowe z automatycznym centralnym smarowaniem, aby zapewnić płynny pionowy posuw wgłębny i równomierny rozkład siły skrawania.
Konfiguracja mocowania imadła:Posiada niezależne pionowe i poziome zaciski hydrauliczne, które unieruchamiają profil bezpośrednio przy linii cięcia, eliminując drgania materiału i powstawanie zadziorów.
Zintegrowane zarządzanie chipami:Zawiera wewnętrzny przenośnik złomu i-system zalewania chłodziwa pod wysokim ciśnieniem, który natychmiast usuwa gorące wióry ze strefy cięcia, zapobiegając zatykaniu się ostrza.
Adaptacyjne monitorowanie momentu obrotowego:Stale śledzi obciążenie silnika wrzeciona; sterownik PLC natychmiast cofa ostrze w przypadku wykrycia nieprawidłowego oporu lub wykruszania się zębów.
Proces pracy i demonstracja operacyjna
Ładowanie i indeksowanie:Pakowane lub pojedyncze zapasy ładowane są na pochyły magazynek. Chwytak serwo zaciska materiał i przesuwa go na zaprogramowaną długość cięcia w oparciu o mechaniczny ogranicznik referencyjny.
Bezpieczne mocowanie:Hydrauliczne pionowe i poziome szczęki mocujące zatrzaskują się jednocześnie po obu stronach płaszczyzny ostrza, blokując profil w odpowiednim położeniu.
Rozpoczęcie smarowania:Mgła lub płyn chłodzący jest natryskiwany na zęby ostrza TCT tuż przed kontaktem z materiałem, aby zmniejszyć tarcie.
Kontrolowane cięcie wgłębne:Głowica piły opuszcza się ze sparametryzowaną szybkością posuwu sterowaną przez proporcjonalny zawór hydrauliczny, dopasowując obciążenie wiórów do konkretnego przekroju-materiału.
Wycofanie i sortowanie:Po zakończeniu cięcia głowica piły cofa się do pozycji wyjściowej, zaciski zwalniają, a wycięta część spada do rynny wylotowej lub kosza sortującego, natomiast konik zrzuca resztki złomu do dedykowanego pojemnika.
Podgląd cyklu cięcia na żywo:Obejrzyj [film demonstracyjny-w wysokiej rozdzielczości] przedstawiający automatyczne podawanie pakietów,-oddzielanie-przekrojów bez zadziorów i sortowanie pneumatyczne w działającym-pracowni wielozmianowej.
Aplikacje
Produkcja komponentów samochodowych:Cięcie rur zawieszenia, kolumn kierownicy, wałów napędowych i rur układu wydechowego wymagających wąskich tolerancji długości i czystych końcówek gotowych do późniejszego spawania zrobotyzowanego.
Centra serwisowe i magazyny stali:Szybkie-przetwarzanie wsadowe rur ze stali węglowej, kanałów konstrukcyjnych i pełnych prętów okrągłych do niestandardowych długości klienta.
Węże do mebli przemysłowych i urządzeń:Produkcja-cienkich{1}}rur stalowych bez zadziorów do ram biurek, regałów i wewnętrznych konstrukcji obudów urządzeń.
Ciężkie maszyny i sprzęt:Dobieranie wymiarów cylindrów hydraulicznych, wsporników konstrukcyjnych i prętów dystansowych wykonanych ze średnio-stali węglowej i stopowej.
Narzędzia i konfiguracja
Brzeszczoty TCT:Wykorzystuje przemysłowe ostrza z węglika wolframu (o średnicy od 285 mm do 425 mm) ze specjalistyczną geometrią zębów (powlekaną metodą PVD) zoptymalizowaną do zastosowań ze stalą nierdzewną, konstrukcyjną stalą węglową i-żelazami nieżelaznymi.
Przystawki do cięcia wiązek:Opcjonalne wielo-warstwowe szczęki blokowe V- umożliwiają jednoczesne cięcie wielu mniejszych rur lub prętów na cykl, zwiększając objętość wyjściową.
Systemy przenośników rozładunkowych:Skalowalne stoły do automatycznego-sortowania wyposażone w pneumatyczne wyrzutniki do oddzielania krótkich końcówek odpadu od gotowych, wyciętych części.
System mgły chłodzącej (MQL):System minimalnego smarowania, który dostarcza mikro-kropelki oleju syntetycznego bezpośrednio do krawędzi skrawającej, eliminując konieczność mycia-części po cięciu.
Personalizacja
Operacje produkcyjne wymagają dostosowania maszyn do określonych ograniczeń hali produkcyjnej i portfela materiałów. Konfiguracje inżynieryjne obejmują:
Niestandardowe profile szczęk:Precyzyjne szczęki mocujące-obrabiane CNC, wyprofilowane w kształcie nieregularnych pustych profili, prętów sześciokątnych lub specjalistycznych profili konstrukcyjnych, aby zapobiec zgniataniu powierzchni.
Rozszerzona automatyka podawania/odprowadzania:Integracja z ładowarkami bramowymi, urządzeniami do rozszyfrowywania wiązek i ramionami robotów do przenoszenia oświetlenia-zautomatyzowanych stanowisk.
Integracja napięcia i bezpieczeństwa:Dostosowanie do regionalnych norm elektrycznych (centrale sterujące zgodne z UL/CSA, NFPA 79) i specjalistycznych pakietów blokad bezpieczeństwa.
Jakość i testowanie
Spójność produkcji opiera się na rygorystycznych wewnętrznych protokołach produkcji i montażu wdrożonych w naszym zakładzie produkcyjnym:
Obróbka strukturalna:Główne łoża maszyn i głowice pił są frezowane na wielkoformatowych-wytaczarkach bramowych CNC w-środowisku o kontrolowanej temperaturze, aby zachować równoległość geometryczną w granicach 0,02 mm na rozpiętości 1 metra.
Ulga w stresie:Spawane konstrukcje stalowe poddawane są wyżarzaniu termicznemu i odprężaniu wibracyjnemu przed obróbką końcową, aby wyeliminować resztkowe wypaczenia konstrukcyjne.
Kontrola komponentów:Dochodzące kolektory hydrauliczne, serwomotory i rozdzielnice elektryczne są weryfikowane za pomocą współrzędnościowych maszyn pomiarowych (współrzędnościowych maszyn pomiarowych) i elektrycznych stanowisk obciążeniowych.
Fabryczne testy akceptacyjne (FAT):Każda zmontowana piła do cięcia na zimno poddawana jest ciągłemu, 8-godzinnemu-testowi cyklu pracy na sucho, po którym następują rzeczywiste próby cięcia metalu przy użyciu standardowych profili testowych w celu sprawdzenia prostopadłości cięcia, powtarzalności długości i progów wibracji przed umieszczeniem w skrzyni. Kupujący są zapraszani do udziału w fizycznych lub transmitowanych na żywo sesjach FAT z wykorzystaniem dostarczonych przez siebie próbek materiałów.
Często zadawane pytania
P: Jaka jest maksymalna grubość ścianki i twardość materiału, jaki może obrobić ta maszyna?
Odp.: Maszyna tnie stal węglową i stopową do twardości HRC 40. W przypadku ograniczeń grubości ścian, można wydajnie przetwarzać profile puste o grubości ścianki do 12 mm i pręty pełne do Φ120 mm, w zależności od konkretnego modelu i wybranej podziałki zębów ostrza.
P: W jaki sposób piła na zimno zapobiega powstawaniu zadziorów w porównaniu z cięciem ciernym lub ściernym?
Odp.: Do cięcia na zimno wykorzystuje się sztywną tarczę tarczową TCT napędzaną przy niskich obrotach (30 - 200 obr./min) z dodatnimi kątami natarcia, która zapewnia czyste cięcie metalu. W ten sposób powstają ciągłe, grube wióry, które odprowadzają ciepło skrawania, pozostawiając chłodną, gładką krawędź bez odbarwień termicznych i praktycznie bez zadziorów zewnętrznych i wewnętrznych.
P: Jaka jest typowa żywotność ostrza i jak zarządza się kosztami wymiany?
Odp.: Żywotność ostrza zależy w dużej mierze od gatunku materiału, grubości ścianki i prawidłowego zaprogramowania szybkości posuwu. W przypadku standardowych rur ze stali węglowej wysokiej jakości-ostrze TCT pozwala na wykonanie od 3000 do 6000 cięć, zanim będzie wymagało profesjonalnego ponownego naostrzenia. Ostrza można zazwyczaj ostrzyć od 4 do 6 razy.
P: Czy maszynę można zintegrować z istniejącym sprzętem do gratowania lub mycia?
O: Tak. System sterowania PLC obsługuje standardowe protokoły uzgadniania cyfrowych wejść/wyjść (takie jak Ethernet/IP lub-bezpotencjałowe styki przekaźników), aby synchronizować operacje z znajdującymi się poniżej maszynami do fazowania, urządzeniami myjącymi lub automatycznymi stołami pomiarowymi.
P: Jakie media są wymagane w hali produkcyjnej do instalacji?
Odp.: Instalacja wymaga trójfazowego zasilania przemysłowego (380 V/415 V/480 V zgodnie ze specyfikacją), zasilania sprężonym powietrzem o natężeniu 0.6 - 0.8 MPa do uruchamiania siłownika pneumatycznego oraz bezpiecznej, poziomej betonowej płyty fundamentowej zdolnej utrzymać ciężar maszyny (1,800 - 3500 kg).
P: Jaki jest standardowy czas realizacji dostawy i procedura odbioru fabrycznego?
Odp.: Standardowe konfiguracje maszyn są wysyłane w ciągu 4 do 6 tygodni od potwierdzenia zamówienia. Niestandardowe oprzyrządowanie lub zintegrowane linie automatyzacji wymagają od 8 do 12 tygodni. Klienci mogą zaplanować na miejscu lub zdalny test odbioru fabrycznego (FAT), aby przejrzeć raporty dotyczące tolerancji i przetestować-wycięte próbki przed ostatecznym zatwierdzeniem wysyłki-.
Popularne Tagi: automatyczna maszyna do cięcia na zimno, Chiny producenci, dostawcy, fabryka automatycznych maszyn do cięcia na zimno
Może ci się spodobać również




Wyślij zapytanie